
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Bagaimana Penempaan, Pengecoran, dan Pemesinan CNC Terintegrasi Meningkatkan Efisiensi Biaya pada Komponen Logam Khusus
NINGBO, CINA – 13 November 2026– Ketika produsen industri di Amerika Utara dan Eropa menghadapi tekanan yang semakin besar untuk mengendalikan biaya produksi sambil mempertahankan spesifikasi komponen yang ketat, pemilihan proses manufaktur telah menjadi bagian penting dari rekayasa dan perencanaan rantai pasokan.
Untuk komponen logam yang kompleks, mengandalkan satu proses manufaktur tidak selalu merupakan solusi yang paling ekonomis. Pemesinan CNC langsung dari stok padat dapat memberikan fleksibilitas desain yang cukup besar, namun juga dapat menghasilkan penghilangan material dalam jumlah besar dan siklus pemesinan yang lebih lama. Sebaliknya, penempaan dan pengecoran dapat menghasilkan bentuk yang mendekati geometri komponen akhir, sehingga mengurangi jumlah material yang perlu dihilangkan selama pemesinan berikutnya.
Menyadari pentingnya hubungan manufaktur ini,Ningbo Youlin Perdagangan Co, Ltd.berfokus pada koordinasi proses pembentukan bentuk hampir bersih, termasuk penempaan cetakan tertutup dan pengecoran presisi, denganPemesinan presisi CNCdan pemeriksaan kualitas.
Pendekatan gabungan ini memberikan jalur manufaktur alternatif untuk komponen industri khusus, membantu tim teknik mengevaluasi pemanfaatan material, persyaratan pemesinan, efisiensi produksi, dan biaya produksi secara keseluruhan.
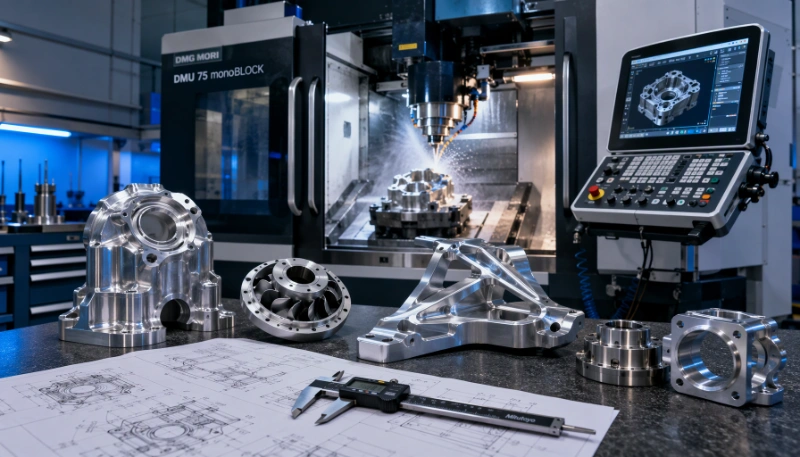
Mengapa Integrasi Proses Manufaktur Penting untuk Komponen Logam Khusus
Produksi komponen logam presisi seringkali melibatkan beberapa tahap, mulai dari persiapan bahan mentah dan pembentukan awal hingga pemesinan, perawatan permukaan, dan inspeksi akhir.
Ketika setiap tahap ditangani secara independen, koordinasi antar pemasok bisa menjadi rumit. Interpretasi gambar teknik, tunjangan pemesinan, referensi dimensi, dokumentasi material, dan jadwal produksi mungkin berbeda antar fasilitas manufaktur.
Perbedaan ini dapat menciptakan kebutuhan komunikasi tambahan dan meningkatkan kesulitan dalam mengendalikan kualitas di seluruh proses produksi.
Misalnya, badan katup hidrolik mungkin memerlukan blanko awal yang ditempa atau dicor, diikuti dengan pemesinan CNC pada saluran internal, port berulir, permukaan penyegelan, dan antarmuka pemasangan. Jika blanko tidak dirancang dengan mempertimbangkan operasi pemesinan selanjutnya, pembuangan material yang berlebihan atau tunjangan pemesinan yang tidak mencukupi dapat mempengaruhi efisiensi produksi.
Strategi manufaktur terintegrasi mengatasi pertimbangan-pertimbangan ini di awal proses rekayasa. Dengan mengevaluasi persyaratan pembentukan dan pemesinan secara bersamaan, produsen dapat menetapkan urutan produksi yang lebih sesuai dan mengurangi operasi yang tidak diperlukan.
Bagi Ningbo Youlin Trading Co., Ltd., koordinasi ini merupakan bagian penting dalam mendukung proyek komponen logam kustom OEM dan ODM.
1. Pembentukan Bentuk Jaring Dekat: Menetapkan Geometri Komponen yang Tepat
Manufaktur bentuk hampir bersih mengacu pada metode produksi yang membuat komponen mendekati geometri akhir yang diinginkan sebelum pemesinan sekunder. Tujuannya adalah untuk mengurangi pembuangan material yang tidak perlu sambil mempertahankan kelonggaran yang cukup untuk finishing dimensional.
Penempaandan pengecoran adalah dua pendekatan yang umum digunakan, meskipun kesesuaiannya bergantung pada struktur komponen, sifat material, dan persyaratan produksi.
Penempaan Cetakan Tertutup untuk Komponen Penahan Beban
Penempaan cetakan tertutup menggunakan cetakan berbentuk untuk membentuk logam yang dipanaskan atau disiapkan dengan tekanan terkendali. Proses ini dapat menghasilkan komponen dengan profil eksternal yang relatif kompleks sekaligus membantu mengembangkan aliran butiran material yang menguntungkan.
Untuk aplikasi yang melibatkan beban mekanis berulang, benturan, atau getaran, penempaan mungkin menawarkan keuntungan dalam kekuatan mekanik dan kinerja kelelahan dibandingkan dengan metode manufaktur alternatif tertentu.
Bahan umum yang digunakan dalam proyek penempaan khusus meliputi:
- Baja karbon dan paduan untuk komponen struktural dan mekanik.
- Nilai baja tahan karat untuk aplikasi tahan korosi.
- Paduan aluminium untuk komponen yang sensitif terhadap berat.
- Kuningan dan paduan tembaga lainnya untuk aplikasi mekanis dan kontrol fluida tertentu.
Komponen tempa yang umum meliputi perlengkapan hidrolik, sambungan otomotif, konektor mekanis, suku cadang alat berat, dan komponen pemasangan industri.
Setelah tahap pembentukan awal, pemesinan CNC dapat digunakan untuk menyelesaikan dimensi kritis, sambungan berulir, permukaan bantalan, dan antarmuka perakitan.
Kombinasi penempaan dan pemesinan memungkinkan struktur material awal dan persyaratan dimensi akhir dipenuhi melalui proses yang berbeda namun saling melengkapi.
Pengecoran Investasi untuk Geometri Komponen Kompleks
Pengecoran investasi, juga dikenal sebagai pengecoran lilin hilang, cocok untuk komponen dengan bentuk yang rumit, fitur eksternal yang mendetail, dan geometri yang mungkin memerlukan pemesinan ekstensif jika diproduksi dari stok padat.
Prosesnya melibatkan pembuatan pola lilin, membentuk cangkang keramik di sekelilingnya, menghilangkan lilin, dan menuangkan logam cair ke dalam rongga yang dihasilkan.
Ini biasanya digunakan untuk baja tahan karat dan komponen paduan lainnya di mana geometri kompleks dan persyaratan material perlu dipertimbangkan bersama.
Investasipengecorandapat mengurangi kebutuhan pemindahan material secara ekstensif, meskipun dimensi penting dan permukaan fungsional mungkin masih memerlukan finishing CNC.
Aplikasinya meliputi komponen katup industri, suku cadang pompa, perangkat keras kelautan, rumah mekanis, dan komponen logam khusus lainnya.
Die Casting Tekanan Tinggi untuk Bagian Aluminium dan Seng
Die casting bertekanan tinggi adalah pilihan lain untuk membuat komponen dengan bentuk yang relatif kompleks dan dimensi yang dapat diulang.
Aluminium cair atau paduan seng disuntikkan ke dalam cetakan logam di bawah tekanan, memungkinkan produksi komponen dengan fitur detail dan bagian dinding yang relatif tipis.
Proses ini sangat cocok untuk aplikasi yang melibatkan jumlah produksi berulang, seperti rumah peralatan, braket, penutup, dan komponen mekanis tertentu.
Tergantung pada desain dan akurasi dimensi yang diperlukan, pemesinan sekunder mungkin diperlukan untuk lubang berulir, permukaan pemasangan presisi, dan fitur fungsional lainnya.
Pemilihan die casting juga harus mempertimbangkan faktor-faktor seperti investasi perkakas, volume produksi yang diharapkan, ketebalan dinding, dan potensi cacat pengecoran.
2. Pemesinan Presisi CNC: Mencapai Akurasi Fungsional
Ketikapenempaandan pengecoran menetapkan geometri komponen dasar, pemesinan CNC sering kali bertanggung jawab untuk menghasilkan dimensi kritis yang diperlukan untuk perakitan dan pengoperasian.
Perbedaan ini sangat penting untuk komponen industri dengan lubang presisi, sambungan berulir, permukaan penyegelan, lubang bantalan, dan beberapa referensi pemasangan.
Pembubutan dan Penggilingan CNC Multi-Sumbu
Ningbo Youlin Perdagangan Co, Ltd. mendukung persyaratan pembubutan dan penggilingan CNC khusus untuk berbagai bahan logam, termasuk baja tahan karat, kuningan, paduan tembaga, baja karbon, baja paduan, dan aluminium.
Tergantung pada geometri komponen dan persyaratan produksi, operasi pemesinan mungkin melibatkan:
- Pembubutan CNC untuk komponen silinder, poros, dan fitur berulir.
- Penggilingan CNC untuk permukaan datar, slot, kantong, dan profil kompleks.
- Pemesinan multi-sumbu untuk komponen yang memerlukan pemesinan dari berbagai orientasi.
- Pengeboran, penyadapan, dan pengeboran yang presisi untuk lubang fungsional dan sambungan internal.
Misalnya, komponen hidraulik yang ditempa mungkin memerlukan pemesinan CNC untuk menyelesaikan permukaan pemasangan, port internal, sambungan berulir, dan alur penyegelan. Proses penempaan awal membentuk bentuk struktural utama, sementara pemesinan menghasilkan fitur yang diperlukan untuk pemasangan dan pengoperasian.
GD&T dan Kontrol Datum Pemesinan
Dimensi dan Toleransi Geometris (GD&T) memainkan peran penting dalam pembuatan komponen dengan banyak permukaan fungsional.
Sebuah gambar dapat menentukan tidak hanya dimensi individu tetapi juga toleransi posisi, persyaratan terkait konsentrisitas, tegak lurus, kerataan, dan hubungan geometris lainnya.
Menetapkan data pemesinan yang tepat membantu menjaga hubungan dimensi antara berbagai fitur dan mengurangi risiko akumulasi kesalahan pemosisian di beberapa pengaturan.
Untuk komponen yang memerlukan beberapa operasi pemesinan, perencanaan perlengkapan dan pemilihan datum harus dipertimbangkan selama tinjauan teknik daripada diperlakukan sebagai keputusan produksi terpisah.
Toleransi pemesinan akhir bergantung pada karakteristik material, geometri komponen, kemampuan peralatan, dan persyaratan inspeksi.
3. Desain untuk Kemampuan Manufaktur: Menghubungkan Pembentukan dan Pemesinan pada Tahap Desain
Design for Manufacturability (DFM) membantu mengidentifikasi potensi kesulitan produksi sebelum peralatan dan sumber daya manufaktur digunakan.
Untuk komponen yang melibatkan pembentukan dan permesinan, evaluasi teknik harus mempertimbangkan persyaratan setiap proses daripada hanya mengoptimalkan blanko awal atau geometri akhir.
Pertimbangan penting meliputi:
Penempaan dan Pengecoran Geometri
Sudut rancangan, garis perpisahan, ketebalan dinding, jari-jari sudut, dan transisi struktur mempengaruhi kelayakan pembentukan. Penyesuaian desain yang tepat dapat meningkatkan aliran material, menyederhanakan konstruksi cetakan, dan mengurangi potensi cacat produksi.
Tunjangan Pemesinan
Blanko awal harus menyediakan material yang cukup untuk pemesinan berikutnya tanpa menimbulkan kelonggaran besar yang tidak perlu. Hal ini membantu menyeimbangkan persyaratan pembentukan dengan waktu pemesinan dan pemanfaatan material.
Pemilihan Datum Pemesinan
Permukaan fungsional dan fitur referensi harus dievaluasi bersama untuk menetapkan data pemesinan praktis. Strategi data yang sesuai membantu menjaga konsistensi antara beberapa operasi.
Konsolidasi Komponen
Beberapa rakitan terdiri dari beberapa komponen yang diproduksi dan dilas secara terpisah. Tergantung pada persyaratan struktural dan kelayakan manufaktur, komponen tempa atau cor yang terintegrasi dapat mengurangi jumlah komponen individual dan operasi perakitan terkait.
Namun, konsolidasi komponen harus selalu dievaluasi berdasarkan biaya perkakas, kompleksitas pemesinan, persyaratan pemeliharaan, dan persyaratan fungsional perakitan akhir.
Pengembangan Prototipe dan Inspeksi Artikel Pertama
Produksi prototipe memberikan kesempatan untuk memverifikasi apakah rute manufaktur yang dipilih sesuai sebelum melanjutkan ke jumlah produksi yang lebih besar.
Sampel awal dapat dievaluasi untuk akurasi dimensi, karakteristik material, kesesuaian perakitan, dan kinerja spesifik aplikasi.
Inspeksi Artikel Pertama (FAI) juga dapat digunakan untuk mendokumentasikan dimensi kritis dan membandingkan komponen yang diproduksi dengan gambar teknik yang disetujui.
Proses ini membantu mengidentifikasi penyesuaian yang diperlukan pada perkakas, tunjangan pemesinan, perlengkapan, dan prosedur inspeksi sebelum produksi berulang dimulai.
4. Verifikasi Kualitas: Dari Bahan Baku hingga Komponen Jadi
Ketika proses manufaktur yang berbeda digabungkan, manajemen mutu harus mempertimbangkan karakteristik dan potensi cacat yang terkait dengan setiap tahap produksi.
Komponen mesin yang memiliki dimensi akurat mungkin masih memiliki masalah material atau pembentukan jika blanko awal tidak dikontrol dengan benar. Oleh karena itu, verifikasi material dan inspeksi proses merupakan bagian penting dalam pembuatan logam khusus.
Verifikasi Komposisi Bahan
Verifikasi tingkat bahan membantu memastikan bahwa bahan mentah yang dipilih sesuai dengan persyaratan teknik yang ditentukan.
Spektrometri Emisi Optik (OES), jika tersedia dan dapat diterapkan, dapat digunakan untuk menganalisis komposisi kimia bahan logam.
Dokumentasi material, termasuk Sertifikat Uji Pabrik dan Laporan Uji Material yang relevan, dapat memberikan informasi tambahan tentang spesifikasi material dan batch produksi.
Inspeksi Dimensi dan Metrologi
Mesin Pengukur Koordinat (CMM), proyektor profil optik, alat ukur digital, dan penguji kekasaran permukaan dapat digunakan untuk memeriksa berbagai fitur komponen.
Persyaratan inspeksi dapat mencakup:
- Dimensi kritis dan toleransi pemesinan.
- Posisi lubang dan hubungan geometris.
- Kerataan dan tegak lurus.
- Kekasaran permukaan.
- Dimensi ulir dan antarmuka perakitan.
Metode pemeriksaan harus dipilih berdasarkan geometri komponen, persyaratan toleransi, dan spesifikasi gambar yang relevan.
Pengujian Mekanis dan Permukaan
Tergantung pada bahan dan aplikasi yang dimaksudkan, pengujian tambahan mungkin mencakup pengukuran kekerasan, pengujian tarik, verifikasi ketebalan lapisan, dan pengujian korosi semprotan garam.
Untuk komponen penahan tekanan, pengujian tekanan hidrostatik mungkin juga diperlukan sesuai dengan spesifikasi produk dan prosedur pengujian yang berlaku.
Pemeriksaan ini memberikan bukti tambahan mengenai kinerja material dan komponen di luar pemeriksaan dimensi saja.
Catatan Kualitas dan Ketertelusuran Produksi
Untuk proyek OEM yang memerlukan verifikasi kualitas terdokumentasi, catatan inspeksi yang relevan dapat mendukung penerimaan produksi dan ketertelusuran.
Tergantung pada persyaratan proyek, dokumentasi dapat mencakup:
- Laporan Uji Material (MTR).
- Laporan Inspeksi Artikel Pertama (FAI).
- Catatan pemeriksaan dimensi.
- Sertifikat Kesesuaian (CoC).
- Laporan pengujian perawatan mekanis dan permukaan yang berlaku.
Paket dokumentasi spesifik harus disepakati pada tahap evaluasi proyek.
5. Mengevaluasi Total Biaya Kepemilikan pada Manufaktur Komponen Logam
Pilihan antara pemesinan, penempaan, danpengecorantidak boleh didasarkan secara eksklusif pada harga satuan operasi produksi individual.
Untuk proyek OEM industri, Total Biaya Kepemilikan (TCO) memberikan perspektif yang lebih luas dengan mempertimbangkan biaya yang terkait dengan keseluruhan proses produksi dan pasokan.
Beberapa faktor mempengaruhi biaya produksi secara keseluruhan.
Pemanfaatan Bahan
Pemesinan komponen kompleks langsung dari stok padat dapat mengakibatkan hilangnya material dalam jumlah besar, terutama bila bagian akhir memiliki profil luar yang tidak beraturan.
Pembentukan bentuk hampir jaring dapat mengurangi jumlah material berlebih yang harus dibuang, bergantung pada geometri komponen dan proses yang dipilih.
Untuk material dengan biaya pembelian lebih tinggi, peningkatan pemanfaatan material dapat berkontribusi terhadap penghematan produksi yang berarti.
Waktu Pemesinan dan Operasi Sekunder
Komponen dengan blanko tempa atau cor yang sesuai mungkin memerlukan operasi pemesinan yang lebih sedikit dibandingkan komponen yang diproduksi seluruhnya dari stok padat.
Mengurangi pembuangan material dapat membantu memperpendek siklus pemesinan dan meningkatkan pemanfaatan peralatan.
Namun, manfaat sebenarnya bergantung pada akurasi blanko, tunjangan pemesinan, kompleksitas komponen, dan jumlah operasi penyelesaian yang diperlukan.
Investasi Perkakas dan Volume Produksi
Penempaan cetakan dan pengecoran cetakan melibatkan biaya perkakas awal yang harus dipertimbangkan ketika memilih metode produksi.
Untuk jumlah kecil atau desain yang sering berubah, pemesinan CNC langsung mungkin lebih ekonomis karena umumnya memerlukan lebih sedikit perkakas pembentukan khusus.
Untuk produksi berulang atau jumlah yang lebih tinggi,penempaandan pengecoran bisa menjadi lebih hemat biaya ketika biaya perkakas dapat didistribusikan ke beberapa unit produksi.
Biaya Kualitas dan Koordinasi Rantai Pasokan
Biaya terkait kualitas dapat melampaui harga inspeksi itu sendiri. Pengerjaan ulang, suku cadang yang ditolak, pengiriman yang tertunda, pengangkutan yang berulang, dan koordinasi pemasok tambahan semuanya dapat mempengaruhi total biaya proyek.
Mengkoordinasikan persyaratan pembentukan, permesinan, dan inspeksi melalui pengaturan manufaktur terintegrasi dapat membantu mengurangi kesenjangan komunikasi dan meningkatkan konsistensi proses.
Pada akhirnya, metode produksi yang paling sesuai bergantung pada gabungan persyaratan material, geometri, keakuratan dimensi, jumlah pesanan, investasi perkakas, dan jadwal pengiriman.
6. Aplikasi Industri Pembentukan dan Permesinan Terintegrasi
Kombinasi pembentukan bentuk hampir bersih dan finishing CNC relevan untuk beberapa aplikasi industri di mana geometri komponen, kinerja mekanik, dan akurasi dimensi harus dipertimbangkan secara bersamaan.
Sistem Tenaga Hidrolik dan Fluida
Badan katup hidraulik, blok manifold, komponen pompa, dan konektor fluida mungkin memerlukan blanko tempa atau cor yang diikuti dengan pemesinan presisi pada saluran internal, permukaan pemasangan, dan port berulir.
Peralatan Otomotif dan Off-Highway
Komponen suspensi, bagian yang berhubungan dengan kemudi, sambungan powertrain, dan perlengkapan struktural dapat memperoleh manfaat dari proses penempaan yang dikombinasikan dengan finishing CNC untuk mencapai karakteristik mekanis dan dimensi yang diperlukan.
Perangkat Keras Kelautan dan Industri
Perlengkapan kelautan khusus, konektor baja tahan karat, komponen pemasangan, dan perangkat keras mekanis mungkin memerlukan investasi pengecoran atau penempaan yang diikuti dengan pemesinan dan perawatan permukaan yang sesuai.
Pompa dan Katup Industri
Rumah pompa, komponen katup, impeler, dan bagian kontrol fluida sering kali melibatkan geometri internal dan eksternal yang kompleks. Pemilihan proses pengecoran, penempaan, dan pemesinan bergantung pada spesifikasi material, kebutuhan tekanan, dan desain komponen.
Mesin Industri dan Otomasi
Konektor mekanis, braket peralatan, rumah presisi, dan komponen transmisi mungkin memerlukan proses produksi yang berbeda tergantung pada persyaratan struktural dan fungsionalnya.
Memilih Rute Manufaktur yang Tepat untuk Produksi Jangka Panjang
Tidak ada proses manufaktur tunggal yang cocok untuk setiap komponen logam khusus.pemesinan CNCmenawarkan fleksibilitas dan kontrol dimensi, penempaan dapat memberikan sifat mekanik yang menguntungkan untuk bagian yang menahan beban, dan pengecoran dapat mengakomodasi geometri kompleks yang mungkin memerlukan pemindahan material secara ekstensif.
Tantangan teknisnya adalah menentukan bagaimana proses-proses ini dapat bekerja sama untuk mencapai kinerja komponen yang diperlukan sekaligus mengendalikan biaya produksi.
Ningbo Youlin Perdagangan Co, Ltd.mendukung proyek manufaktur OEM dan ODM khusus dengan mengoordinasikan pembentukan bentuk hampir bersih, pemesinan presisi CNC, evaluasi teknik, dan pemeriksaan kualitas.
Melalui pendekatan berorientasi proses, perusahaan bekerja dengan tim teknik industri untuk mengevaluasi desain komponen, memilih metode manufaktur yang sesuai, dan mendukung produksi dari sampel awal hingga manufaktur berulang.
Tentang Ningbo Youlin Perdagangan Co, Ltd.
Ningbo Youlin Trading Co, Ltd adalah penyedia solusi manufaktur dan teknik presisi yang berbasis di Tiongkok yang berlokasi di Ningbo, Provinsi Zhejiang.
Perusahaan ini berfokus pada komponen logam dan plastik OEM dan ODM khusus, dengan layanan manufaktur yang mencakup permesinan CNC, penempaan presisi, pengecoran khusus, fabrikasi lembaran logam, dan proses produksi terkait.
Ningbo Youlin bekerja dengan pelanggan industri internasional pada proyek manufaktur komponen khusus, menyediakan komunikasi teknik, koordinasi produksi, dan dukungan pemeriksaan kualitas.
Pertanyaan Teknis dan Evaluasi Proyek
Tim teknik yang tertarik dengan pembuatan komponen logam khusus dapat menyiapkan gambar teknik 2D, model CAD 3D, spesifikasi material, dan perkiraan jumlah produksi untuk evaluasi teknis.
Format gambar dan model yang diterima secara umum mencakup STEP, IGES, dan DWG.
Untuk informasi lebih lanjut tentang kemampuan manufaktur dan dukungan proyek OEM/ODM, kunjungi situs web resmi:
Situs Resmi: https://www.nbyoulins.com
Layanan Manufaktur Inti:Pemesinan Presisi CNC, Penempaan Cetakan Tertutup, InvestasiPengecoran, Die Casting, Fabrikasi Lembaran Logam, dan Komponen Logam Kustom.
Hak Cipta © 2026 Ningbo Youlin Trading Co., Ltd. Semua hak dilindungi undang-undang.


